項目环境
该外商独资品牌在华设定的雪糕加工厂现有生活污水解决安全设施建于200八年,随着时间的推移的产品生产线加剧和生产量增加,现有控制系统软件解决业务功能问题且程序运行不保持稳定。改进水利工程于去年初始化,突出增加控制系统软件抗挑战加热器端差业务功能和自己化水平方向。工程项目处在西北沿海地区,解决占比为300m³/天。
废污水成份及渠道
该厂废污水拥有接下来共同点:
时节性影响严重:秋冬时产大,工业废水废气占有量下跌是冬天时的2-3倍
包含的特俗更改剂:如不稳定性剂、乳状液剂等难可降解设计物
偶尔性直接进行排放:每日有3-4次集中在直接进行排放巅峰
生产废水通常标准:COD 2500-6000mg/L,BOD 1500-3500mg/L,SS 400-1000mg/L,TN 80-150mg/L,TP 15-30mg/L,pH 6.0-8.0。
外理的工艺操作流程
处置后的处置整体选取"物理预处置+MBR膜菌物不良催化反应器"生产技术:
预操作模块
:
机诫网格板+自动旋转吸附芯:二级吸附安全保障
pH调控池:自己投药整体保护pH稳定的
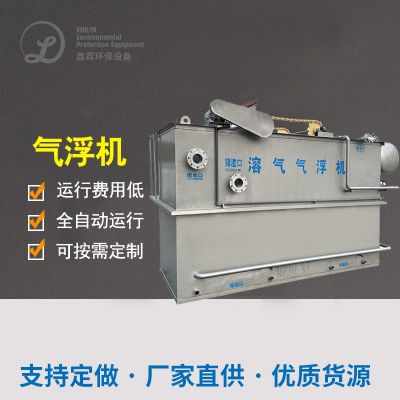
涡凹气浮机:高效率的清理煎炸油和飘浮物
生物化整理单园
:
油脂水解酸性反应池:提生电镀废水可生化学性
MBR膜生物学体现器:智能家居控制生物化学体现与膜离心分离技巧
用PVDF中空中棉纤维膜,粒径0.1μm
飞灰渗透压维护在8000-12000mg/L
一键化芬顿反应操控机系统
协助体系
:
生物学除磷控制系统:加药整合氯化铝
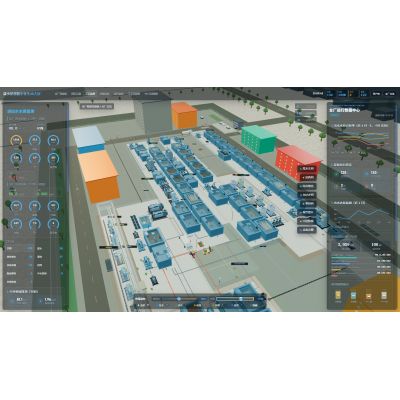
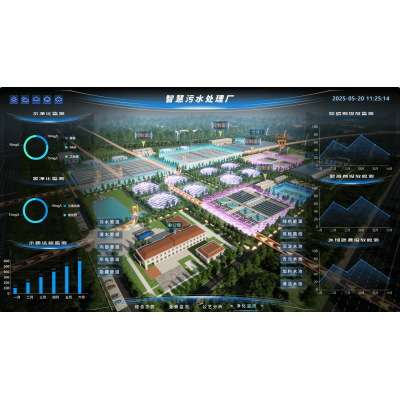
再线评估平台:时时监视COD、NH3-N、pH等技术指标
污泥处里处里系统:叠螺式脱干机
结果是外理的效果
变革项目工程实现后,装置程序运行安稳,抗突破供电量实力不错完善:
COD ≤ 50mg/L
BOD ≤ 10mg/L
SS ≤ 10mg/L
NH3-N ≤ 5mg/L
TN ≤ 15mg/L
TP ≤ 0.5mg/L
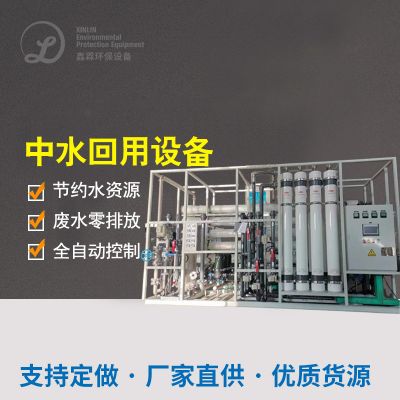
有水冒水的质量相较于位置进行排放基准,里面60%的有水出经历反进行渗透膜和反进行渗透办理后回收利用于生产方式线,年避免浪费饮用水约20万吨。程序手动化情况高,人造操作使用量提高70%。

 扫一扫添加微信