
189-2923-7076
189-2923-7076
| 污染物类别 | 主要成分 | 产生环节 | 浓度范围/特征 |
|---|---|---|---|
| VOCs | 苯系物(苯、甲苯、二甲苯) | 裂解反应(橡胶分解) | 200–800 mg/m³ |
| 非甲烷总烃、酯类(乙酸乙酯) | 高温裂解(>300℃) | ||
| 硫化物 | H₂S(主要)、SO₂、CS₂ | 硫磺添加剂分解 | H₂S可达50 ppm |
| 无机污染物 | NOₓ、CO | 裂解气燃烧不完全 | NOₓ: 50–100 mg/m³ |
| 颗粒物 | 炭黑粉尘(PM₂.₅–PM₁₀) | 炭黑出料、物料破碎 | 5–50 mg/m³ |
| 恶臭物质 | 硫化氢、氨、硫醇 | 含硫化合物二次反应 | 感官阈值低,投诉率高 |
行业特殊性:
- 再生轮胎厂:原料含硫量高达1.64%,H₂S释放风险显著;
- 高温裂解(>500℃):可能生成二噁英(需氯源+金属催化剂,轮胎本身不含氯)。
graph LR
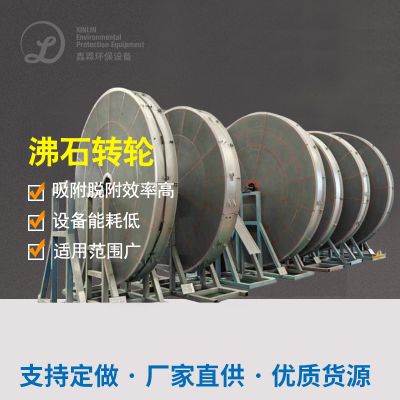
A[废气收集] --> B(沸石转轮吸附浓缩)
B --> C[浓缩气(10倍)]
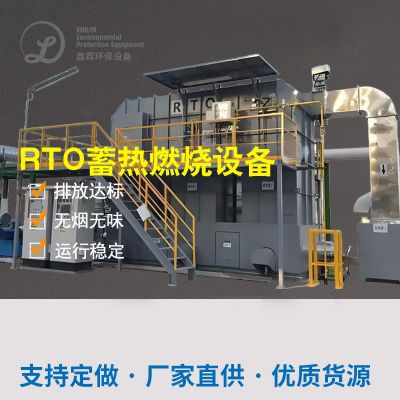
C --> D{RTO蓄热燃烧}
D --> E[净化排放]
D -->|余热利用| F[供热系统]
| 废气类型 | 推荐工艺 | 适用场景 | 优势 |
|---|---|---|---|
| 高浓度VOCs | 沸石转轮+RTO燃烧 | 大型连续裂解线 | 热能回用,长期成本优 |
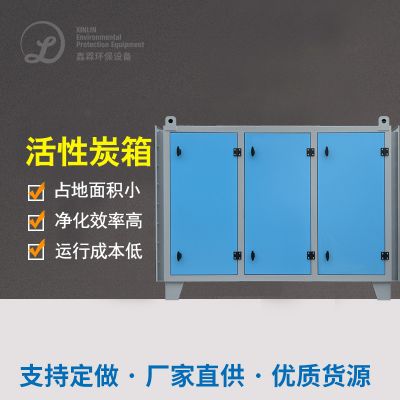
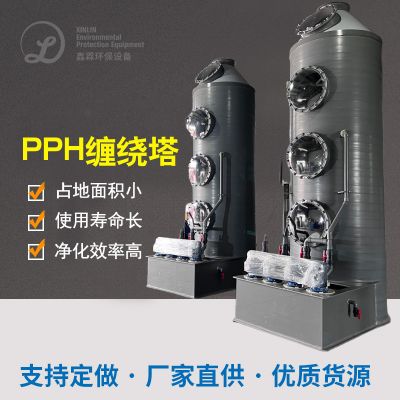
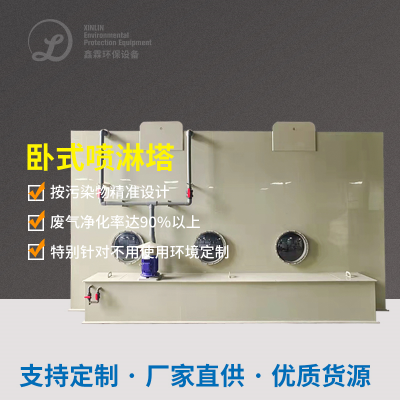
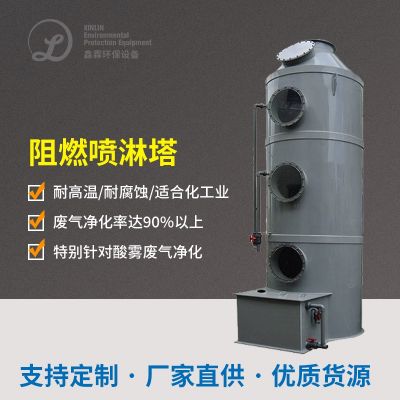
| 含H₂S/含氯废气 | 碱喷淋+活性炭吸附 | 再生轮胎厂 | 同步除酸除臭 |
| 低浓度混合废气 | 光催化氧化+生物滤池 | 中小规模间歇生产 | 投资低,适应波动 |
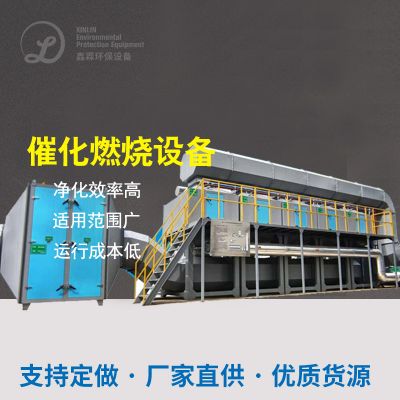
| 高温裂解废气 | 二燃室+骤冷+活性炭吸附 | >500℃工艺 | 彻底分解二噁英前驱物 |
轮胎裂解废气治理需依据 “硫含量-温度区间-规模”三维模型定制方案:
资源化方向:裂解气回用供热(利用率>85%)、炭黑深加工替代工业炭黑。
 扫一扫添加微信