西北某主轴主轴电镀产业科技工业区日排污含氰主轴电镀废水处理方法达150吨,氰化物质量渗透压波动性在50-200mg/L,科技工业区内12家主轴主轴电镀工厂包含主轴电镀、镀银等贵金属投资材质主轴主轴电镀加工。日本环保健康团队规范要求主轴电镀废水处理方法总氰化物排污质量渗透压一定远低于0.3mg/L,传统意义化学空气氧化法不好可靠达到标准。
污废水 成份及源于
废气注意含氰化亚铜、氰化锌等络合氰化物,来自于:
镀槽浸洗水(占总供水量60%)
废镀液限期换个减排(氨水浓度上限达800mg/L)
车间管理路面冲洗器水
与此同时包含有镍正正离子(5-15mg/L)、铜正正离子(10-30mg/L)等血本属,pH值在9-11直接。
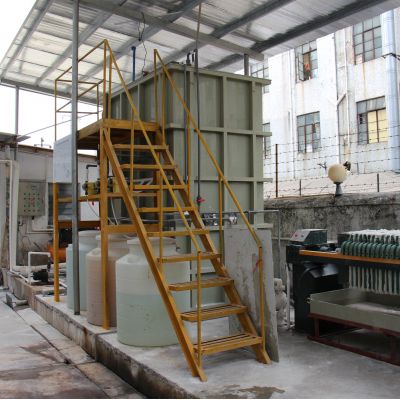
治疗工艺技术程序流程
选取"有级破氰+血本属积累+进一步外理"乐队组合加工过程:
偏碱性氯化破氰
:pH>10的条件下加药次氯酸钠溶液,CN⁻→CNO⁻(特级破氰)
强酸氯化破氰
:上下调整pH至7.5-8,分次添加亚硫酸氢钠,CNO⁻→CO₂+N₂(下级破氰)
巨资属积累
:污泥脱水混炼钠+聚合物盐酸铁,巨资属避开率>99%
的深度整理
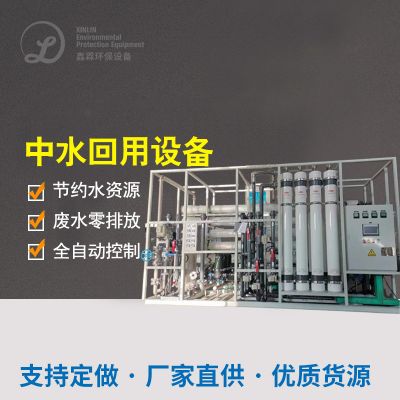
:可溶性炭吸附物+膜活性炭过滤(反进行渗透膜+反进行渗透)保证满水后保持稳定标准
重要性控制运作:ORP值一个破氰过程性做到300-350mV,二次元破氰过程性能维持650mV上文。
从而体验
作业数据报告现示:
总氰化物从漏液对数正态分布128mg/L下降0.12mg/L
铜阴离子从25.6mg/L下降0.05mg/L
年电脑运行材料费缩减18%关键在于次氯酸钠溶液准确加药机系统机系统
生成的污泥净化处理经压滤后送回危废净化处理净化处理中央,滤液回收利用率达75%

 扫一扫添加微信