西北东北部食材级PE/PP包装箱板材污废水 正确处理过程
项目背景
华南某知名塑料包装生产商日排废水150吨,主要来自原料清洗和设备冲洗。废水含油脂和表面活性剂,传统活性污泥法处理效果差,出水COD波动大且污泥沉降性能差。
废污水的特点
危害物:
COD:中上有机废气浓度,但含几瓶煎炸油和表层化学活化剂;
许多:间歇性的排放导致水质监测出水量冲击。
处理工艺
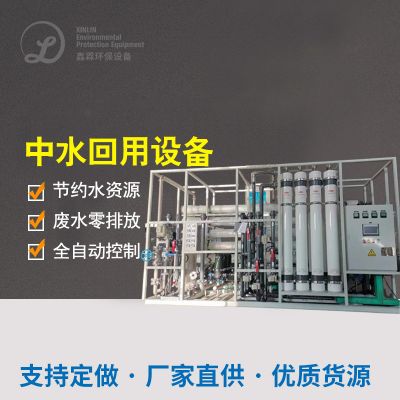
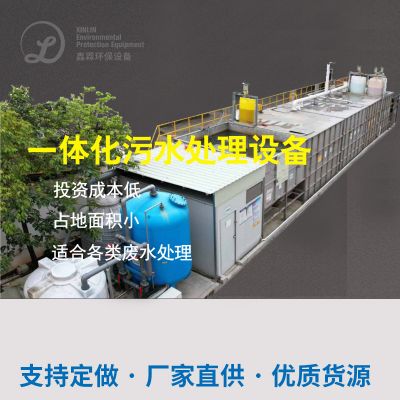
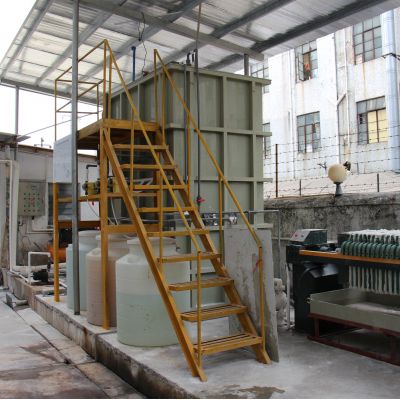
采用“调节池+涡凹气浮+MBR膜生物反应器+纳滤膜”组合工艺:
调准池与死亡事故池:
平均水质检测水流量,规避间歇式排放口波动。
涡凹气浮预处置:
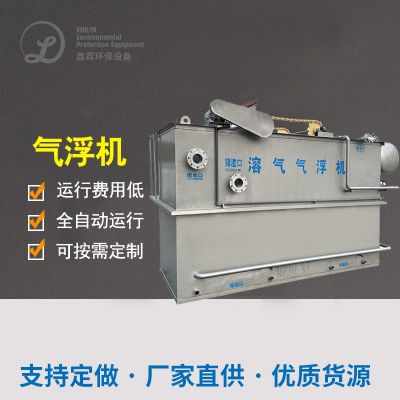
取除油分和的部分面活性酶类剂,改善下一步生化模式功率。
MBR膜生物工程现象器:
相结合活性酶工业废水法和生物学膜法,来解决工业废水沉降故障 ,出水量COD≤30毫克/升。
纳滤膜控制系统:
保证出水出水满意工业废水处理规则,主要用于生育难以清理过程。
清理使用效果
出水出水COD稳定性在30毫克/升一下,非常无法回收利用耍求;
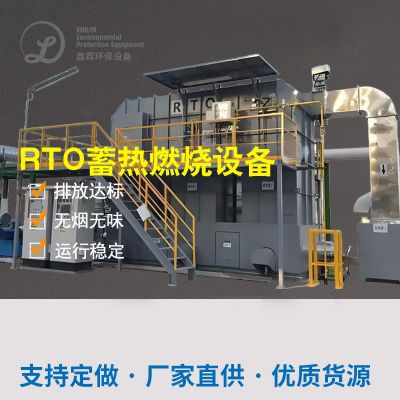
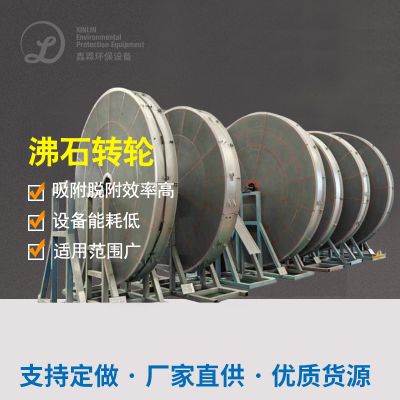
的废气操作用于沸石转轮溶缩+RTO蓄热自燃技术设备,利用率达98%往上,程序运行耗能缩减30%。
案例库特点
抗冲击性力强:控制池和气流浮预工作回应水质检测震荡;
高效性回收利用:MBR+纳滤膜保证饮水机量配置利用;
印刷废气处置:团体流程大幅度降低蒸发掉性可挥发物释放。

 扫一扫添加微信